作者:韩建保 张鲁滨
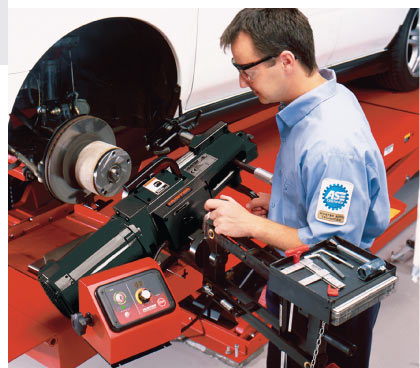
无论是从确保驾驶员行车安全性的角度来看,还是从维护维修厂声誉的角度来考虑,在维修轿车制动盘的时候,一定要设法将工作一次性地做好,不能等到出了问题后再让车主回来返修。制动盘表面出现的磨损会导致汽车制动性能下降。制动盘表面磨损后一般采用车削加工的方式来修复。通常根据维修时是否需要拆卸,制动盘维修工作可分为就车式修复和离车式修复。只要方法得当,这两种方式都可以完成制动盘表面的修复工作,使之完全满足技术要求。随着汽车技术的发展,汽车上许多零部件的维修程序都发生了很大改变,制动盘当然也不例外。以前的汽车一般来说看起来都比较笨重,而且大多数都是后轮驱动的,每次更换制动衬垫时都需要对制动盘进行车削加工,这已成为一项例行的工作。那时候汽车使用的制动盘都很重很厚,在达到报废程度需要更换之前至少可以进行两次车削加工。如今的汽车则轻便得多,而且很多都是前轮驱动。汽车的重量越轻,其油耗也就越少;同样,由于汽车的重量减轻了,它可以安装一个轻型的制动系统。制动一辆3000磅(1磅约等于0.45千克)的汽车比制动一辆5000磅的汽车所需要的制动力要小,这是显而易见的。
这些轻型制动系统中的制动盘本来就比较薄,没有很大的车削余地。这种制动盘一经使用后只允许一次车削加工,如果之后再出现问题,那么该制动盘只能报废了。但是,很多维修厂仍然依照惯例,在每次更换制动衬垫的时候都重新修整制动盘表面,这是没有必要的。一些汽车制造商包括美国通用汽车公司,都反对这种习惯性的制动盘表面重修工作。
通用汽车公司在其技术维修公告(编号为:TSB No. 00-05-22-002)中声明:“只有当制动盘表面出现以下状况时,才可以对制动盘进行车削加工:制动盘表面有深度超过0.06英寸(1英寸约为25.5毫米)的严重划痕;制动盘横向跳动超过0.003英寸因而造成制动踏板脉动;制动盘的厚度偏差超过
0.001英寸或制动盘工作表面存在严重的腐蚀。出现以下几种情况时,不能将制动盘表面修整作为解决问题的方法:制动过程中存在噪声特别是轮胎噪声;制动盘表面有轻微的腐蚀;例行的摩擦衬块更换或制动盘表面存在污点或硬点。”
通用汽车公司称,制动盘表面加工“对于解决汽车制动中出现轮胎噪声或制动衬垫过早磨损等问题是没有什么作用的,因此出现这些故障时不能将制动盘表面修整作为维修措施,除非在维修公告中特别指明需要这样做”。既然通用公司反对在更换制动衬块的时候修整制动盘表面,那么什么时候进行制动盘表面修整工作才合适呢?显然,你要看一下车辆是否出现前面提到的需要修整制动盘表面的异常状况。各车辆出现的故障都不相同,因此,必须要仔细地检查每一个制动盘,然后确定出正确的维修措施。
本帖附件 · 1
1、制动盘厚度
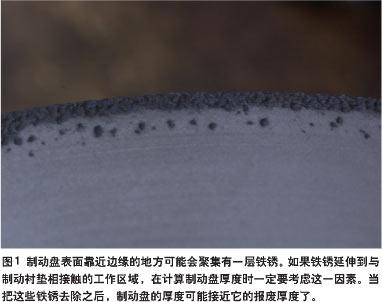
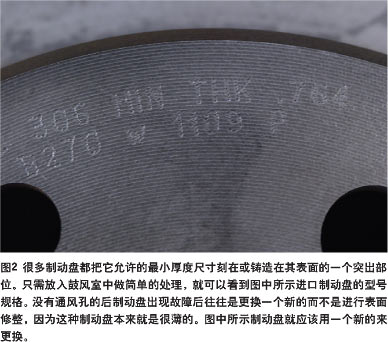
对于制动盘的检查应该从检查制动盘厚度开始。如果发现某制动盘非常薄,在此之前其表面已经被修整过或者被磨损的制动衬垫损坏了,那么就没有必要浪费时间再对它进行表面修整了,而应该更换一个新的制动盘。
检查制动盘的厚度时,应该从制动盘圆周上选取八个点进行测量。不要只在制动盘上的一点进行测量,并认为从这点测出的结果就是制动盘的厚度。测量制动盘的厚度时应该使用千分尺,而且最好是那种专门用来测量制动盘厚度的千分尺。专门测量制动盘厚度的千分尺有一个扁平的测量头和一个带尖顶的测量头。由于有一个带尖顶的测量头,这种千分尺可以测出表面有刮痕的制动盘真实的最小厚度值。而普通千分尺的两个测量头都是扁平的,因而只能够测量凹槽或刮痕线的侧翼之间的厚度。
关于制动盘厚度有几个术语。制动盘的标称厚度是指制动盘出厂时的厚度值。一般来说,制动盘的标称厚度可以在车辆维修手册中查到。制动盘的可加工厚度又称为最小制动盘厚度,是指制动盘能够被车削加工达到的最小厚度。厚度等于可加工厚度的制动盘仍然可以提供足够的材料,能够保证制动过程中的安全性和可靠的制动性能。制动盘的报废厚度是指制动盘必须要更换的厚度。如果一个制动盘的厚度达到或者小于其报废厚度,那么它的制动性能将大大降低。在极差的情况下,如果一个制动盘由于磨损而使厚度值小于其报废厚度,而且与该制动盘配合使用的制动衬垫也已经磨损得非常厉害,就会导致卡钳活塞从卡钳体中脱落。由于磨损而使厚度小于报废厚度的制动盘还容易发生翘曲或其他变形。如果一个制动盘的厚度小于其报废厚度,那么该制动盘就不能够再安装到车上继续使用了,而应该更换一个新的。
制动盘的两个摩擦表面必须互相平行。允许的不平行性公差被称为平行度,或者叫厚度偏差。如果制动盘的厚度偏差很大,在制动时可能导致制动踏板脉动。制动盘厚度偏差可能是由于长期过热累积而成的,这种长期过热会造成制动盘发生翘曲;如果制动盘由于生锈或腐蚀而在表面形成一些孤立的污点,同样会引起制动盘厚度偏差。
本帖附件 · 1
2、制动盘的横向跳动
在制动盘转动过程中,如果从制动盘的前端看时,制动盘从一侧到另一侧摆动,这种偏离中心位置的偏差称为横向跳动。在制动盘的横向跳动远没有达到肉眼可以看到的程度之前,它就可能会造成制动踏板脉动、制动过程中转向轮的摆动和振动。客户关于制动过程中问题的抱怨很多都可以追溯到制动盘横向跳动问题。
制动盘的横向跳动可能是由于制动盘厚度偏差造成的,也可能是其他原因造成的。如果制动盘厚度检测结果表明制动盘厚度没有明显的变化,那么制动盘的横向跳动可能是由于其他形式的损坏造成的。例如,车轮轴承可能由于严重磨损而过分松动,这样当车辆在路上行驶时会造成制动盘摆动。
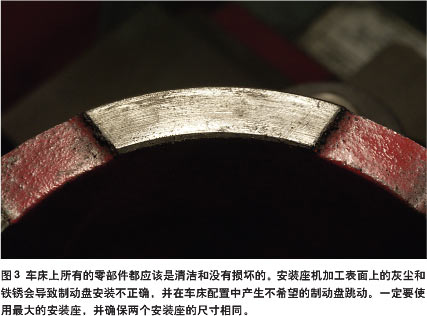
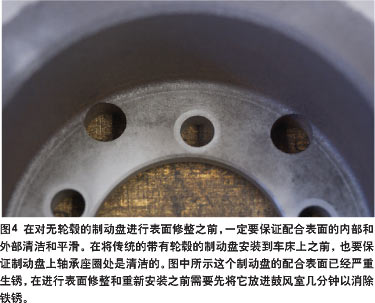
对于无轮毂的制动盘来说,轮毂本身可能就有严重的横向跳动,这种跳动会传递给制动盘。轮毂和无轮毂制动盘凸缘之间的接触面有问题也可能会导致制动盘横向跳动。制动盘上的污染物(铁锈或砂粒)也可能导致制动盘安装表面不均匀,这样也会造成制动盘跳动。
另一个可能造成制动盘横向跳动的原因(在无轮毂制动盘中比较常见)是车轮安装过程不正确。如果在车轮安装过程中车轮紧固件的夹紧力不正确,那么很可能会由于夹紧力矩不平衡或过大而造成制动盘凸缘发生翘曲变形。
本帖附件 · 1
3、制动盘横向跳动量的测量
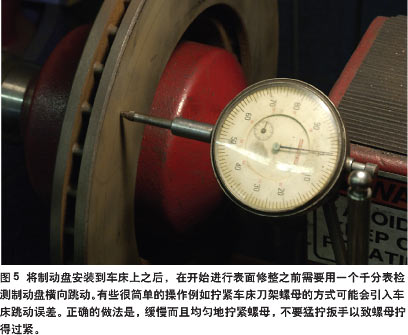
检测制动盘横向跳动时需要使用一个千分表,并将它牢靠地安装在一个夹具上面。不将制动盘从车上取下来检测横向跳动时,需要将千分表的固定夹具安装到车轴或控制臂上面。安装的时候让千分表的可嵌入插头位于制动盘边缘内侧一英寸左右,并将千分表的指示刻度置于零。
制动盘的横向跳动是指制动盘在转动一周(360度)的过程中其横向(从一侧到另一侧)移动量。对于新近上市的车辆来说,其制动盘横向跳动允许值平均在0.001英寸到0.003英寸之间。这个标准指的是制动盘总指示跳动,将车轮保留在车上检测到的制动盘跳动就是总指示跳动。制动盘总指示跳动受很多因素的影响,包括:轮毂的横向跳动、轮毂与制动盘配合面的清洁度以及车轮螺母的拧紧扭矩。
本帖附件 · 1
无轮毂制动盘出现的跳动问题有时候可以通过调整制动盘在轮毂上的安装位置来解决,具体做法如下。在一个安装螺栓和制动盘凸缘附近表面上与该螺栓相邻区域用粉笔作一个标记。将制动盘按顺时针方向转动到下一个安装螺栓的位置,然后重新检测制动盘的横向跳动。通过调整制动盘在轮毂上的安装位置,可以减小由制动盘和轮毂法兰内侧机加工表面微小的变动量引起的总的横向跳动。
检测制动盘横向跳动的时候可以将制动盘从汽车上卸下来,安装到一个离车式制动盘加工车床上进行检测,这样就受轮毂横向跳动的影响。与此相似,也可以在将制动盘取下的时候检测轮毂的横向跳动,这样就消除了很多变量因素的影响,对于诊断一个复杂的横向跳动来说很有帮助。如果制动盘的跳动是由轮毂法兰或制动盘造成的,通过这种方式你可以很容易地把原因找出来。
本帖附件 · 1
4、就车式或离车式制动盘表面修整
只要方法得当,无论是采用就车式修复方式还是离车式修复方式对制动盘进行车削加工,都可以得到很好的效果。就车式制动盘车削加工最初是应用于那些从动式制动盘,以及其他一些容易出现横向跳动的制动盘。实际上,一些汽车制造商只允许采用就车式车削加工方式对他们生产的车辆上的制动盘进行表面修整工作。
在从动式制动盘系统中,制动盘安装在轮毂的后面。这样,如果想采用离车式修复方式将制动盘从车上取下来做正确的机加工处理,首先必须要取下轮毂,这样做是非常麻烦的。而且,除非你补偿了制动盘在车辆上存在的跳动,否则你不能保证将制动盘重新装到汽车上之后它的横向跳动仍然在允许的范围内。只要条件允许,对于从动式制动盘的机加工处理都应该采用就车式修复方式。
如果采用离车式修复方式对制动盘进行机加工的话,可以从市场上购买一些调整垫片来补偿制动盘的跳动。市场上的调整垫片有不同的尺寸,选择合适的放在轮毂法兰和制动盘凸缘之间。改变调整垫片的位置可以消除制动盘和轮毂装配所产生的跳动。
就车式制动盘加工车床就是为了补偿制动盘跳动问题而设计的,对于从动式制动系统来说不需要将制动盘和轮毂分离,避免了复杂的拆卸工序。一些就车式制动盘加工车床甚至能自动补偿制动盘横向跳动,只不过车床的配置需要操作人员经过正确的培训。
制动盘表面光洁度
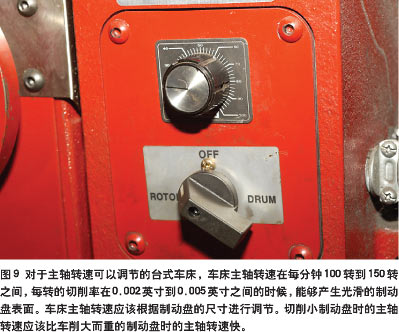
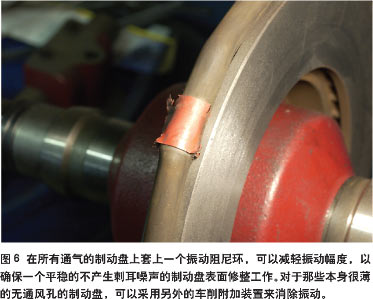
制动盘的表面光洁度(平滑度)受车削时的横向进给率和切削深度的影响。如果车削过程中制动盘转速过快,制动盘的表面会留下一些凹槽。这些凹槽不是平行的,而是呈螺旋型,就像一些老式的密纹唱片那样。当制动衬垫与这些凹槽接触的时候,它们就会上下晃动,因而产生振动和噪声。在对制动盘表面进行修整的时候,一定要去除表面可能存在的任何细小的物质,同时使制动盘表面达到一定的光洁度。这样可以延长制动盘的寿命,并减少掺杂在制动盘表面的金属碎片的数量。
制动盘表面过于粗糙会加大踏板操纵力,因为在制动过程中制动衬垫只与制动盘表面凸起的金属颗粒相接触(至少在刚开始制动的时候是这样)。在制动器磨损的同时,制动衬垫最终会磨掉这些凸起的金属颗粒,增大接触面积。这样就会加速制动盘和制动衬垫的磨损。
车床上刀具的类型和状况对于制动盘表面光洁度有着直接的影响。与尖角的刀具相比,圆弧形的碳化物刀具能够产生更为光滑的表面。圆弧形刀具还可以允许更快的横向进给率,从而缩短制动盘表面修整所需要的时间。性能最好的钛刀具有平行的外围圆滑的刀刃。5、车床设置误差
我们已经讨论了不将制动盘从车上取下来的横向跳动。在采用离车式修复方式对制动盘进行表面修整处理的过程中,也可能会导致制动盘跳动加大。车削过程中引入的制动盘跳动可能是由以下因素造成的:车床刀杆的跳动;车床刀杆接头太脏或者工作状态很差;车床最初的调整太草率。
本帖附件 · 1
在对制动盘进行表面修整处理之前要检验车床配置是否正确,应该先进行一次试切削操作。具体操作过程如下:
⑴.将刀具放在距离制动盘外边缘大约0.5英寸的地方。
⑵.使刀具对着制动盘的外侧向内移动,直到它几乎与制动盘接触。按住外部的调节旋钮将内部刻度盘的读数置零。如果刻度盘的读数不能清零,记录下刻度盘实际的读数。
本帖附件 · 1
⑶.车削完毕后让刀具的刀头离开制动盘一段很小的距离,关闭车床电源。
⑷.如果这次切削操作能够切削制动盘圆周方向至少一半的长度,接下来就可以进行真正的机加工操作。如果试切削划痕不到制动盘圆周方向的一半,可能是由于制动盘存在严重的横向跳动需要进行机加工处理,也可能是由于车床配置是错误的。
本帖附件 · 1
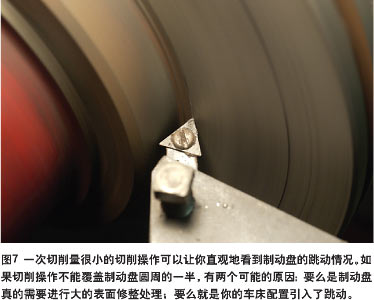
车床配置问题可能是由于刀杆接头不清洁、刀杆跳动或刀杆螺母没有拧紧等问题造成的。为检验车床配置是否正确,首先松开刀杆螺母。保持内部和外部的车床安装座不动,将制动盘转动180度,然后重新拧紧刀杆螺母。这样可以改变制动盘和车床刀杆接头之间的位置关系。
打开车床电源,然后将车床的双刀具沿制动盘径向方向向前或向后移动很短的一段距离。将刻度盘的读数清零,进行第二次试切削操作。这样的操作步骤能够保证每一次切削的深度都相同,因而可以容易地比较两次切削留下的划痕。
将刀具的刀头向后移动很短的距离,关闭车床电源,然后比较两次试切削留下的划痕。如果问题是出自制动盘,那么两次试切削划痕的状态应该相同。如果车床配置有问题,那么第二次切削与第一次切削的划痕位置明显不同。如果证实了车床配置有问题,就需要将车床组件拆开并检查每一零部件的清洁度、刀杆接头是否正确以及配合表面有没有缺口。
6、组合式制动盘
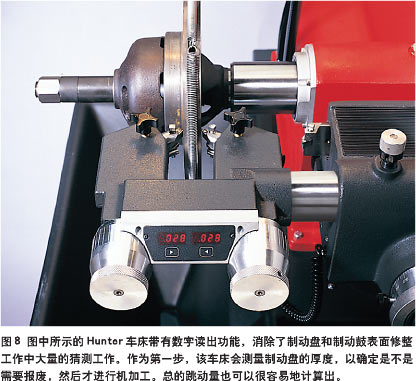
在对组合式制动盘进行表面修整处理时,如果选用的车床刀杆接头不合适,很快就会导致制动盘报废。如果采用普通的刀杆接头进行车削加工,这些制动盘上面细小的冲压而成的钢帽会晃动和弯曲。这样会产生制动盘跳动和表面光洁度问题(是不是觉得我非常罗嗦)。
专门用来车削组合式制动盘的刀杆接头很大而且很重,能够箝住很大的面积并给旋转部件增加充分的重量,从而使得切削过程非常平稳。为了保证制动盘车削过程正确,制动盘的两侧必须同时切削,而且位于制动盘正中心的两侧必须保持清洁,没有铁锈。这种刀杆接头还可以用于车削标准无轮毂的制动鼓和制动盘。如果你的维修厂没有这种专门用来车削组合式制动盘的刀杆接头,那么你应该采用就车式制动盘加工车床对制动盘进行表面修整。
本帖附件 · 1
7、制动盘表面研磨
不定向研磨是一种精加工方式,可以用在刚进行完表面修整的制动盘上。对于车削之后是否需要对制动盘表面进行不定向研磨还存在一些争论,特别是当车削加工能够产生非常光滑的制动盘表面的时候,很多技师认为就没有必要进行研磨这一工序。但是如果操作得当,研磨制动盘表面是不会产生任何害处的。
作为制动盘表面修整最后一步的研磨,可以消除制动盘表面锋利的凸起和车床刀头留下的撕裂的金属颗粒,从而可以使制动盘表面的光洁度提高2到5微英寸。这可以提高制动踏板感觉、制动衬垫的密封性能和全面的制动性能。
本帖附件 · 1